Une chaîne de modèles physiques qui suit un alliage d'aluminium du métal liquide à la tôle finie.
Thermodynamique, précipitation, résistance, tôle multi-alliage : chaque étape est tirée de la littérature publiée et confrontée à des mesures avant qu'on bâtisse la suivante dessus.
Guinier est un outil de recherche expérimental : ses modèles sont en cours de construction et de validation, et ses résultats ne sont pas destinés à des décisions d’ingénierie.
Pour commencer
Pendant qu'un lingot de laminage se solidifie, le liquide enrichi en éléments d'alliage se déplace par rapport aux cristaux qui grandissent. Le cœur finit plus pauvre de quelques pour cent en magnésium et en silicium que le reste. Un long recuit peut-il égaliser tout cela ?
Ce que la coulée laisse dans le lingot reste dans la tôle : le cœur du lingot devient le cœur de la tôle. C'est à ce genre de question que sert Guinier.
Les questions qu'il traite
Chaque figure ci-dessous est produite par Guinier tel qu'il est aujourd'hui, par l'un de ses exemples documentés.
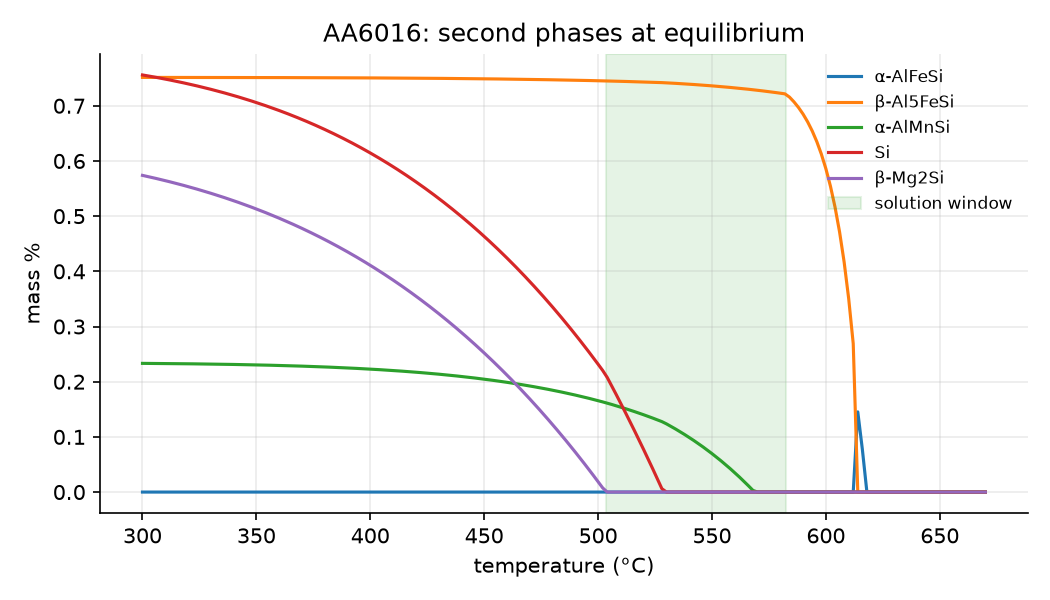
La 6016 est un alliage courant pour les panneaux de carrosserie. Pour la durcir, il faut d'abord la chauffer jusqu'à dissoudre ses particules de Mg2Si, sans jamais la faire commencer à fondre.
Le modèle thermodynamique place cette fenêtre entre 503 et 583 °C. Les particules au fer, elles, ne se dissolvent à aucune température.
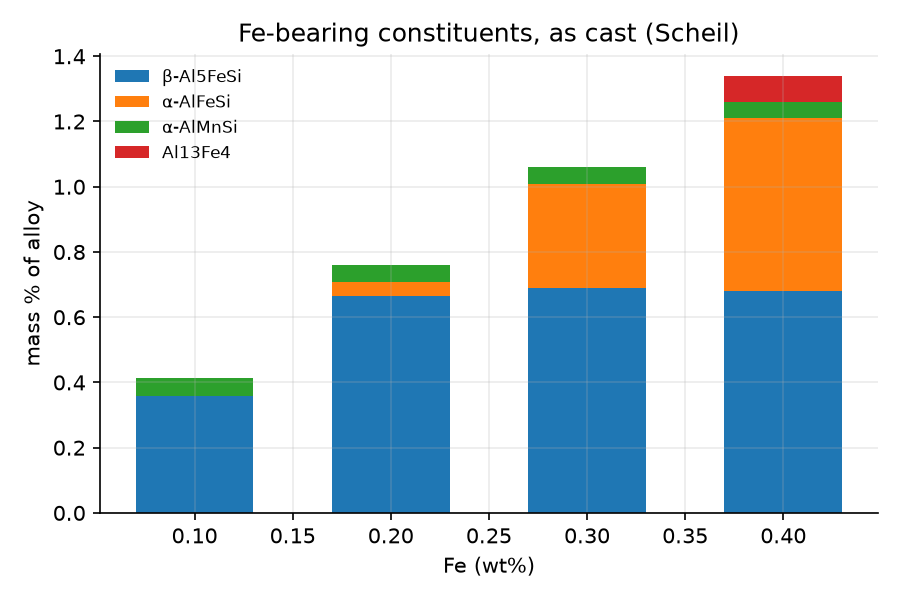
Les chutes recyclées apportent du fer, et aucun traitement thermique ne l'élimine. En simulant la solidification d'un lingot de 6016, on voit les grosses particules au fer tripler, de 0,4 à 1,3 % de la masse, quand le fer passe de 0,10 à 0,40 %.
Ces particules décident ensuite où naissent les nouveaux grains au recuit, et où s'amorcent les fissures quand on plie la tôle.
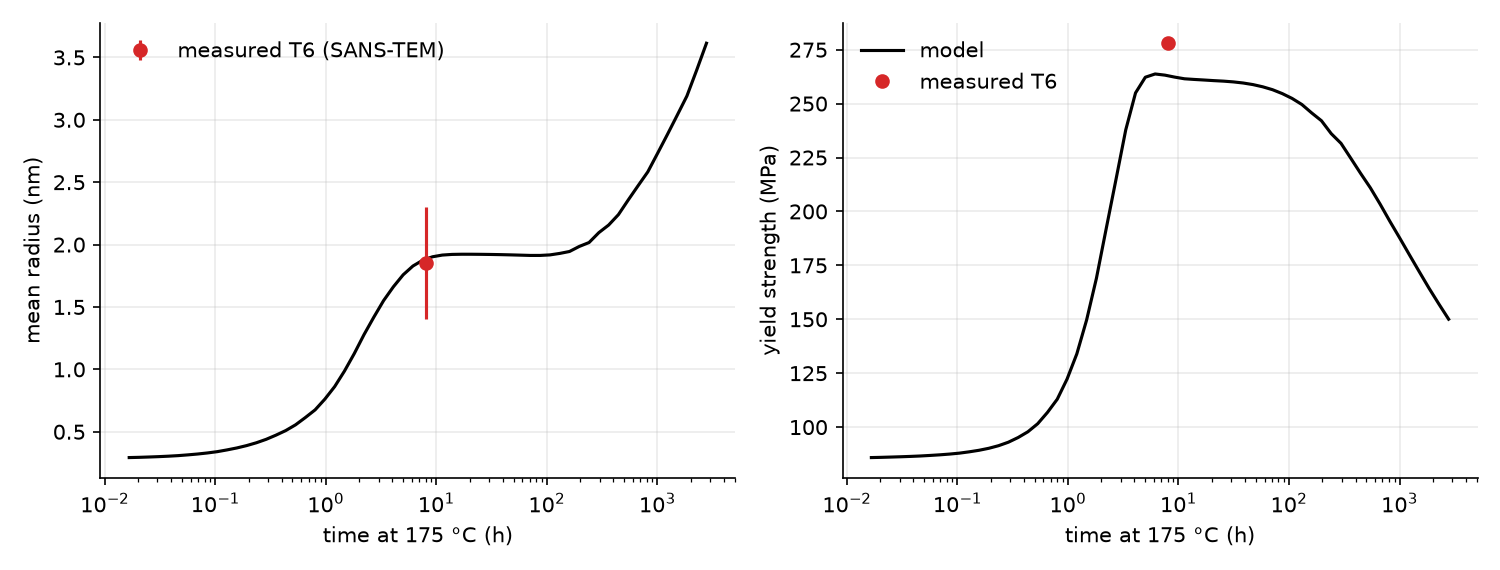
Le revenu à 175 °C remplit l'alliage de précipités en aiguilles de quelques nanomètres, et ce sont eux qui le rendent résistant. Après 8 heures, le modèle donne des aiguilles de 1,9 nm de rayon occupant 1,5 % du volume. La diffusion de neutrons et la microscopie électronique ont mesuré 1,7 à 2,0 nm et 1,6 %.
Les paramètres sont ceux publiés ; aucun n'a été ajusté pour obtenir cet accord.
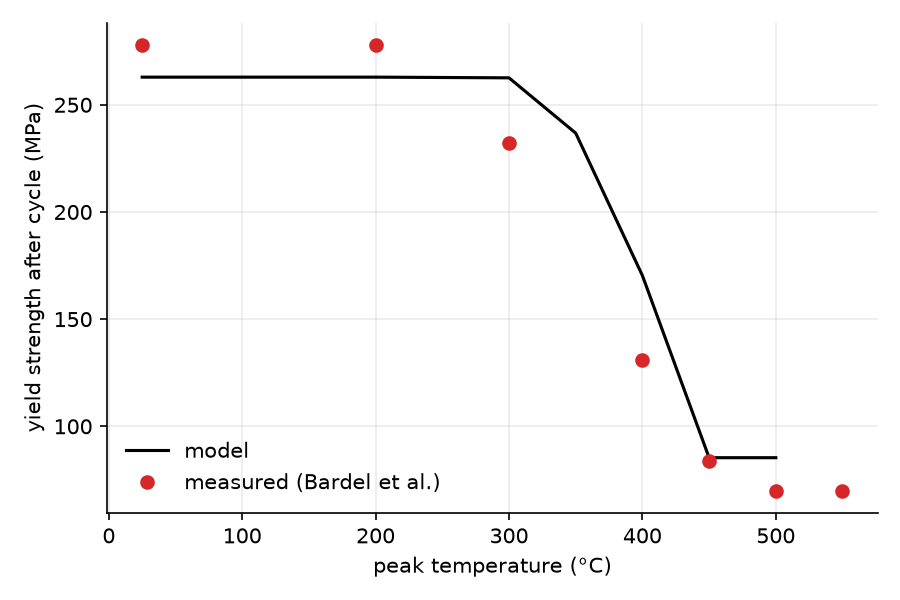
À côté d'une soudure, le métal n'est chauffé que quelques secondes. Cela suffit : au-delà de 450 °C environ, les précipités se dissolvent et la tôle retombe au tiers de sa résistance.
En dessous de 300 °C, rien ne se passe. Le modèle suit la tendance mesurée ; il est un peu trop résistant entre 300 et 400 °C, où commencent à se former des phases plus stables qu'il ne représente pas.
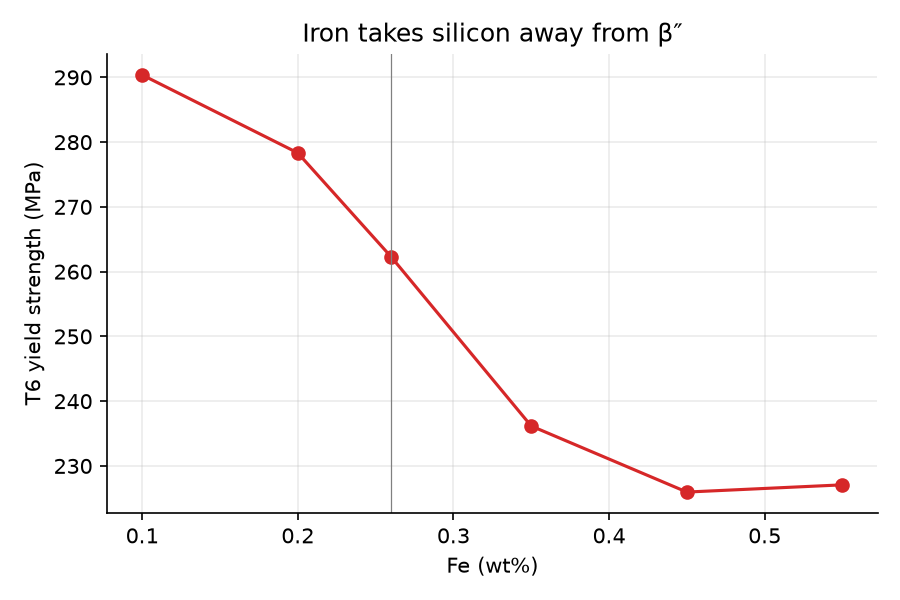
Les particules au fer retiennent aussi du silicium, qui sinon irait dans les précipités durcissants. Enchaîner le modèle thermodynamique et le modèle de précipitation donne le chiffre : de 0,10 à 0,55 % de fer, une 6061 revenue perd environ 60 MPa.
La même chaîne dit combien de silicium rajouter.
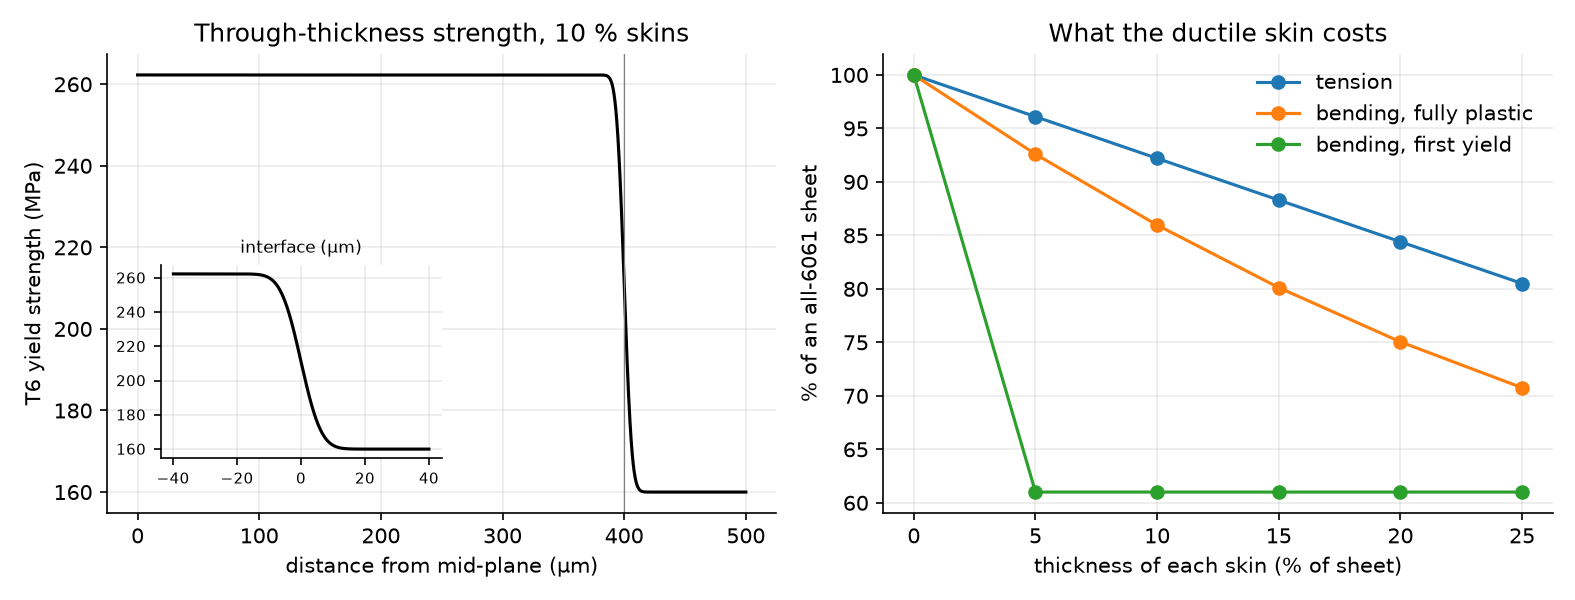
On peut couler un lingot avec un cœur résistant et une peau plus douce, puis le laminer en une seule tôle. Trois conséquences en découlent, toutes trois calculées.
Une même température de four doit convenir aux deux alliages (ici 547–591 °C). Les interfaces se fondent sur 13 µm, et c'est l'affaire des 30 dernières secondes de traitement plutôt que des 10 heures passées dans le lingot, parce que le laminage écrase d'un facteur 600 le mélange antérieur. Enfin, en flexion, la surface plastifie la première : une peau plus douce abaisse cette limite d'autant, si mince soit-elle.
$ python ex06_multilayer_sheet.py Multi-alloy sheet: AA6061 core, AA6063 skins, 1 mm AA6061 Mg2Si solvus 546.5 °C, solidus 600.9 °C AA6063 Mg2Si solvus 504.2 °C, solidus 619.3 °C common solution window: 547 - 591 °C (44 K, feasible) MG: mixed zone 12.7 µm; share of Dt: homogenisation 0.3 %, solution treatment 99.7 % SI: mixed zone 15.1 µm; share of Dt: homogenisation 0.3 %, solution treatment 99.7 % skins 5 % each: tension 96.1 %, plastic moment 92.6 %, first-yield moment 61.0 % skins 10 % each: tension 92.2 %, plastic moment 86.0 %, first-yield moment 61.0 % skins 20 % each: tension 84.4 %, plastic moment 75.0 %, first-yield moment 61.0 %
Fonctionnement
Chaque modèle lit ce que le précédent a produit et y ajoute sa part : quelles phases, combien de soluté reste dans la matrice, quels précipités de quelle taille, quelle résistance.
Phases d'équilibre et solidification de Scheil (CALPHAD, base COST 507, pycalphad).
Germination, croissance et coalescence des aiguilles β″ (modèle numérique de Kampmann–Wagner).
Dislocations qui cisaillent les petits précipités et contournent les gros, plus la solution solide.
Interdiffusion aux interfaces, résistance dans l'épaisseur, traction et flexion.
Chaque modèle et chaque paramètre vient d'un article ou d'une base de données cités.
Chaque modèle a son carnet de validation qui le compare aux mesures publiées, et des tests automatiques maintiennent cette comparaison juste.
Quand une base ne sait pas représenter une phase, ou qu'un modèle ne se transpose pas à un autre alliage, le carnet le montre et explique pourquoi.